一、先定装配基准,再拆零件
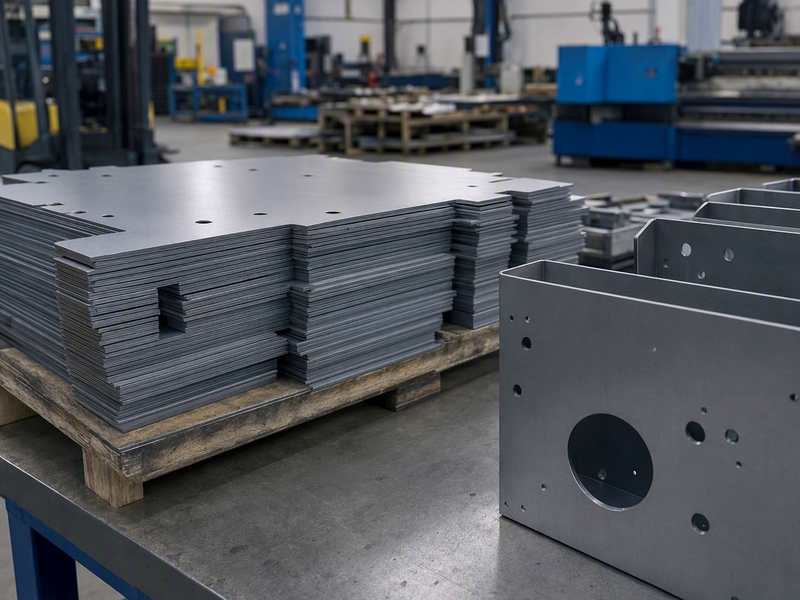
钣金件的返工,往往不是在折弯机上出的错,而是在展开和下料阶段就已埋下。图纸上看似合理的结构,上了设备就会暴露孔位偏移、折边不足和装配干涉。合理的顺序是先定整机的装配基准面与安装基准,例如机柜底板安装面和立柱孔位,再按基准反推每个零件的外形与孔距。展开前必须明确外观面在哪一侧,折弯刀痕、切割纹路和毛刺统一留在非外观侧。带压铆螺母与翻边孔的零件,要提前核对孔心到折弯线的距离,经验值取三到四倍板厚以上,否则成型后孔位被拉伸,螺丝对不齐。
二、折弯补偿要按本厂设备标定
展开长度等于各直边之和加上折弯处的补偿量。补偿常用中性层系数计算,该系数随弯曲半径与板厚的比值变化,圆角较大时接近零点五,尖角较小时接近零点三三,实际取值多落在零点三至零点五之间。换一副下模、换一批冷轧板或镀锌板,回弹和材料流动都不一样。
杭州钣金加工现场通行的做法是:遇到新板料、新模具或新角度,先做一件首件,实测尺寸回填到参数库,后续同结构件直接调用,避免每位编程员各算一套。
三、下模开口与小折边的硬约束
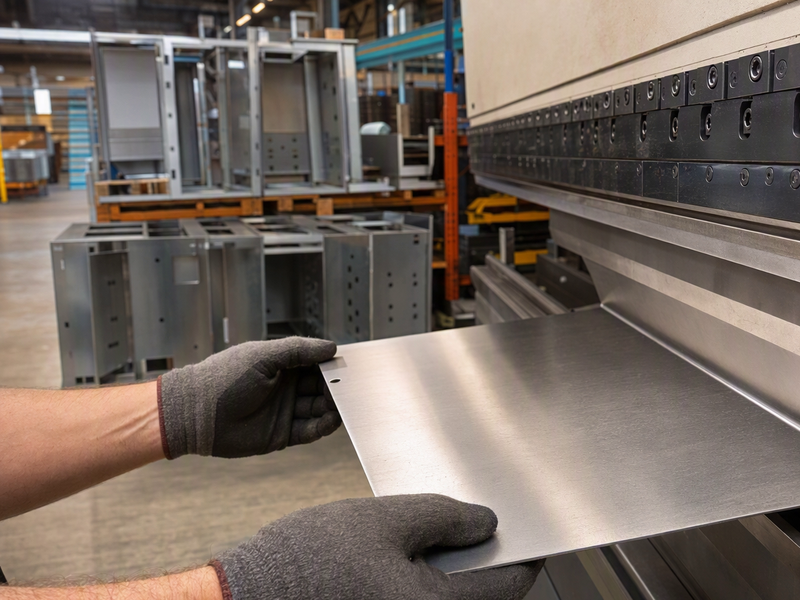
空折弯时内圆角与下模开口宽度相关,工程上常按开口除以十六估算。板厚一点二毫米配模口十或十二,能压出零点二至零点三毫米的内圆角。两条约束要提前写进工艺:折边长度不宜小于模口的一半,通常留到八毫米以上才稳定;相邻两折要错开刀口,防止模肩干涉。板件出现缺口或工艺孔时,末端钻止裂孔,避免折弯时裂口继续延伸。这些细节在展开阶段定死,代价远低于事后修模。
四、排样套料把板材利用率算进成本
同一厚度、同一批订单,排版方式不同,利用率能差出十个百分点以上。可操作的优化点有:按板厚合并套料,把不同产品的同料号零件排在一张板上;小件采用共边切割,减少引入引出线和热影响区;薄板零件之间留出膨胀间隙,防止切割中翘起撞到割嘴;引弧点安排在被折弯或被切除的位置,避免外观面留疤;余边宽度与夹钳区做二次确认,让切剩的边角料还能进入下一次套料。这笔账算清楚,报价才有腾挪空间。
五、激光切割与数控冲床各司其职
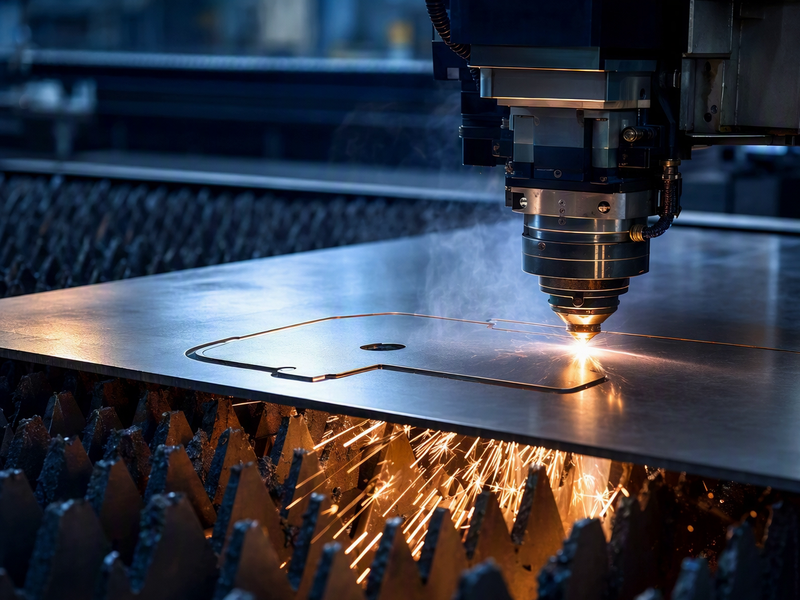
轮廓少、板厚跨度大、带非标曲线的壳体交给激光切割机,一次成型且切换灵活。网孔密集的门板、需要凸台、百叶窗和方孔加强筋的面板交给数控冲床,一次装夹完成多道工序,代价是要备模具,密集阵列还需留连接筋再断开。长直边落料用数控剪板机更经济,折弯后尺寸也稳定。福塔机械设有钣金部、冲压部和模具部,同一批零件常按特征拆到不同工艺上排产,而不是压在一台设备里等队列。
六、首件确认要形成闭环
下料完成不等于可以放行。建议按一件全尺寸、批量抽关键尺寸的路线检验:首件核对展开尺寸、折弯角度、孔位坐标和压铆件垂直度,确认后再投批量。出现偏差先判因,分辨是补偿参数、模具磨损还是定位夹紧的问题,改参数优先于改模具,改模具优先于改图纸。
机箱机柜、仪表壳体、配电箱柜这类产品,外观与装配都建立在展开和下料的准确度之上。杭州钣金加工真正省成本的环节,往往在钢板上机之前就已经决定。有打样或小批量需求的图纸,建议连同板厚、材质和表面处理要求一起沟通,先做可制造性评估再排产。
 微信小程序