金属薄板经冷加工制成结构件,这门手艺通常被称为钣金。机箱、机柜、机壳、仪表壳体这些外观方正的金属件,都要经过一整套工序成型。下面按车间实际生产顺序,拆解
杭州钣金加工常见的六道工序。
一、审图与展开:工艺路线从一张平板开始
展开并非几何相加。折弯时材料外侧拉伸、内侧压缩,展开系数与板厚、材质、角度有关,冷轧板与不锈钢的回弹差别尤其明显。一般先在软件中完成展开与排版,再由工艺人员核对孔边距与折弯避位槽,把返工挡在下料前。
二、下料:三种方式各有分工
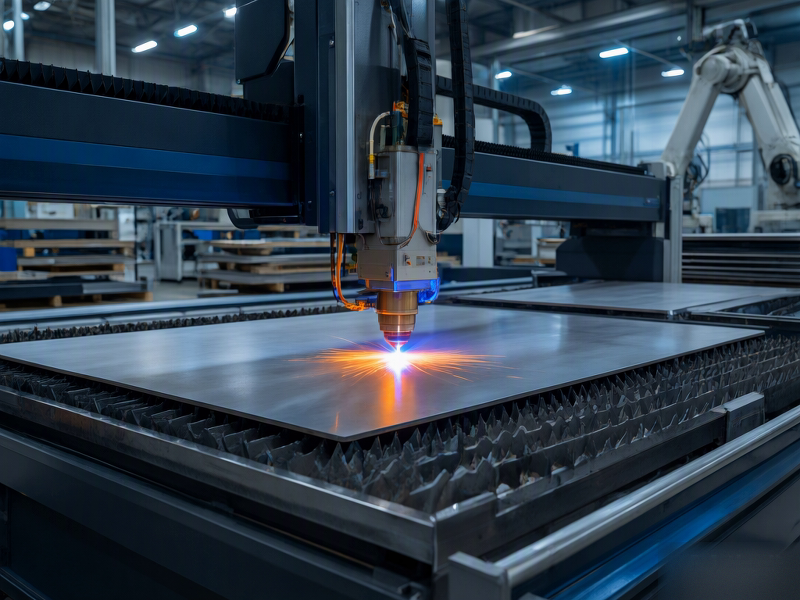
下料决定轮廓精度,也影响材料利用率。激光切割不需要模具,编写程序即可加工,处理复杂轮廓与异形开孔比较从容,切口质量通常能满足后续折弯要求;数控冲床靠模具逐点冲压,在规则孔阵与通风栅上效率突出,但每类孔型都要配套模具;数控剪板机擅长直线剪切,多用于大尺寸板材粗分,三类方式常组合使用。
三、折弯与成形:把回弹算进参数里
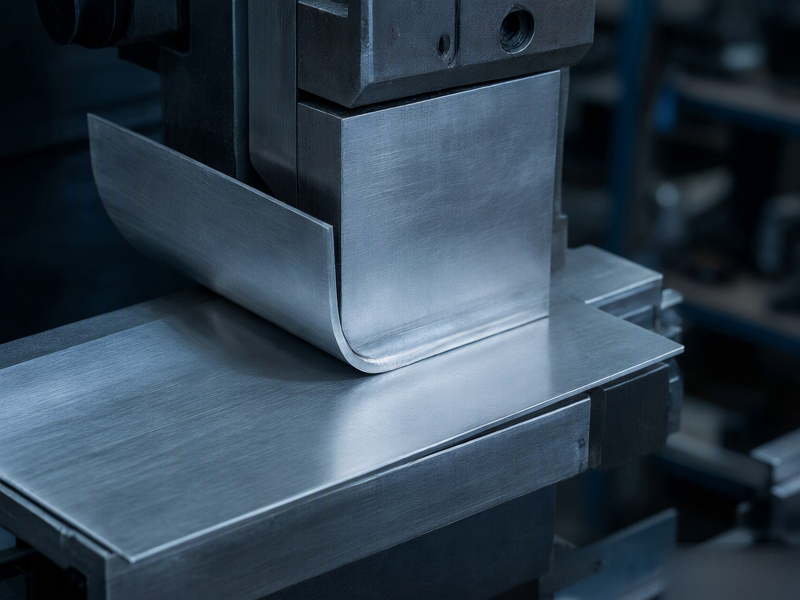
折弯是整条工艺链中相当考验经验的一环。上模压入板料使其塑性变形,角度与圆角受设备、模具、轧制方向和回弹量共同影响,编程阶段要做回弹补偿。投产前先实测样件角度与尺寸,必要时微调补偿值再批量投入,可避免成批偏差;轧制方向与折弯线垂直,还能减少外侧开裂。
四、连接:压铆、攻丝与焊接并行
钣金件的组合方式主要有三类。压铆靠压力把压铆螺母、螺柱压入预留孔,板材不熔化、变形小,适合薄板上的可拆卸连接;攻丝多用于板厚足够的安装孔;焊接用于需要强度与密封的部位,氩弧焊、气体保护焊与激光焊都常见,其中激光焊热输入集中、变形较小,焊后一般需打磨校正。
五、机加工与冲压:补齐薄板做不了的特征
零件出现精密孔系、异形腔体或平整度要求高的安装面时,需要数控加工中心参与;形状规整、批量较大的薄片零件,用五金冲压一次成形,单个成本更低。冲压、模具与折弯工序在同一厂区内衔接,省去中间流转与反复检验,这也是
杭州钣金加工车间处理非标件时常见的布置方式。
六、表面处理与装配检验:外观与尺寸定在这里
表面处理影响外观与耐腐蚀能力。冷轧板一般先磷化再喷塑,靠涂层隔绝空气与水分;镀锌提供基础防锈层;不锈钢可以拉丝获得均匀纹理;铝板多做阳极氧化。螺纹孔是否遮蔽、不可见区域如何处理应提前约定,同一批零件一次处理完成,减少色差。装配阶段按图纸复核尺寸与间隙,检验结果反馈到折弯与焊接工序。
六道工序相互牵制:展开不合理,下料再快也要返工;回弹没算准,装配就会暴露间隙。选择杭州钣金加工合作伙伴时,可重点看三件事:主要工序能否在厂区一次完成,工艺人员是否在图纸阶段介入,样件到批量的质量记录是否连续可查。
杭州福塔机械成立于2000年,长期从事钣金与五金冲压件加工,设有钣金、冲压、模具等部门,配备激光切割、数控冲床、数控折弯、剪板与加工中心等设备,产品覆盖机箱机柜、仪表壳体、配电箱柜与非标件等系列,服务于电子、通信网络、安防、医疗与输配电等行业。更多产品线与应用案例,可通过企业官网查询。
 微信小程序