杭州钣金加工中,批量尺寸报废、焊接变形返工、表面掉漆、装配不上、交期延误是重大故障,损失大、影响生产。福塔机械给出紧急补救方案+预防措施+责任划分,帮助企业快速止损、恢复生产、避免再次发生。
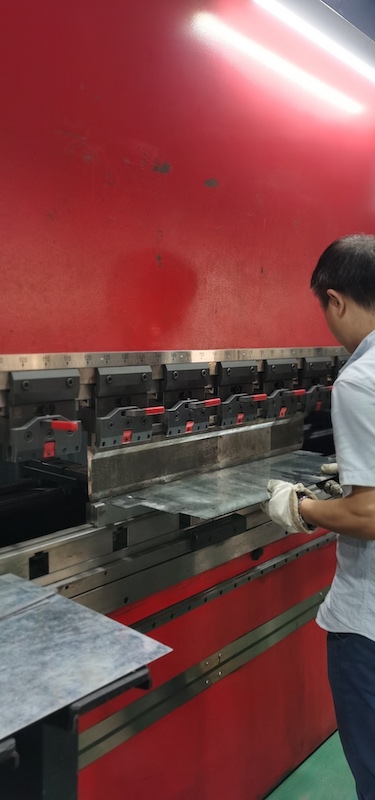
杭州钣金加工重大故障解决:返工、报废、延误紧急补救方案
一、批量尺寸超差/报废(严重,损失大)
故障表现
整批产品尺寸全部超差,无法装配,批量报废、返工,延误工期、损失材料与人工。
紧急补救方案
1.紧急隔离:立即隔离不良品,禁止流入下工序/客户。
2.全检分类:100%全检,可返工/不可返工分类。
3.快速返工:
- 折弯超差:重新折弯、修正角度
- 孔位偏差:补孔/扩孔/重新定位
- 尺寸累积误差:拆解、重新组装、修正尺寸。
4.紧急补料:不可返工部分,紧急下单补料、加急生产。
5.客户沟通:主动告知、协商延期、补偿方案,降低损失。
根本原因:图纸错误、标注不清、公差不合理;首件未确认、批量生产后才发现;设备精度漂移、未校准;人员操作失误、未按工艺执行。
预防措施
图纸双人审核,明确公差、材质、工艺。
首件全检确认,签字后再批量。设备定期校准(每周/每月)。人员培训,**按工艺操作。
二、焊接变形/开裂返工(高频重大故障)
故障表现:大面积板材焊接后严重变形、翘曲、开裂,无法使用,整批返工/报废
紧急补救方案
1. 变形矫正:冷矫正:外力施压、敲击矫正;热矫正:局部加热、自然冷却矫正。
2. 开裂修复:打磨裂纹、重新焊接、加强焊缝。
3. 加固处理:增加加强筋、提高结构强度。
4.全检复检:修复后全检尺寸、平整度、焊缝质量。
根本原因焊接热量集中、温度过高无工装夹具、焊接顺序错误板材薄、刚性差、焊缝过长,焊工技术不足、电流不当。
预防措施:工装夹具固定,减少位移。分段焊接、间隔焊接、低温焊接,先点焊定位,再满焊。选用熟练焊工,规范电流。
三、表面掉漆/生锈批量返工(售后高发)
故障表现:产品交付后大面积掉漆、生锈,客户退货、返工、索赔。
紧急补救方案1. 不良品召回:召回问题产品,隔离处理。2. 彻底返工:打磨掉旧漆、除锈、除油;重新磷化、喷塑/烤漆;高温固化、检验附着力。
3.补偿客户:承担返工费用、延期损失、信誉补偿。
根本原因:前处理不到位(未除油、除锈、磷化):喷塑厚度不足、附着力差、固化温度不够;材质劣质、易生锈;存储/运输受潮、磕碰。
预防措施:前处理必须到位:除油→除锈→磷化→烘干。喷塑厚度≥60μm,高温固化(180–200℃);材质严格管控,户外用镀锌板/不锈钢;存储干燥通风运输防磕碰、防潮
四、装配不上/结构错位(批量返工)
故障表现整批产品孔位不对、尺寸错位、结构无法装配,无法使用。
紧急补救方案
1.拆解重装:拆解错位结构,重新定位、组装。
2. 修正孔位:补孔、扩孔、重新钻孔,匹配装配。
3.调整结构:轻微变形调整,严重变形返工。
4.全检试装:修复后100%试装,确保合格。
根本原因:图纸错误、结构设计不合理;折弯/焊接累积误差、变形;孔位加工偏差、定位不准;工装夹具不到位
预防措施:图纸DFM可制造性设计,优化结构。首件试装确认,再批量。控制累积误差,分步测量。工装夹具固定,减少变形
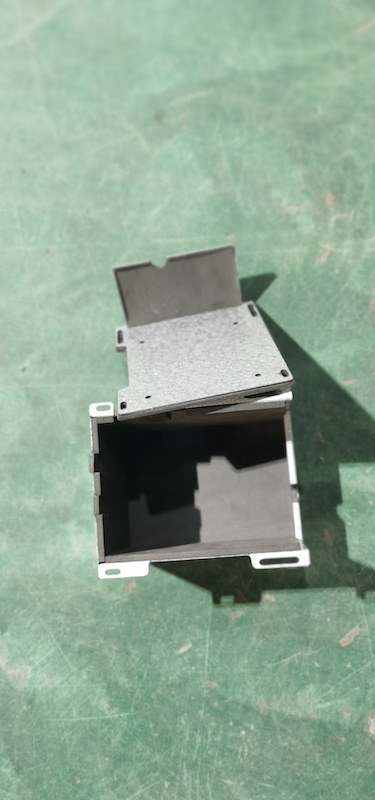
五、交期延误重大补救(客户流失风险)
故障表现订单严重延误,客户催单、投诉、取消订单、索赔
紧急补救方案
1. 紧急排产:调整产能,优先加急订单,加班赶工。
2. 外协支援:内部产能不足,找靠谱外协厂家分担
3. 客户沟通:主动致歉、说明原因、给出明确交付时间、补偿方案(折扣/免费升级/延长质保)。
4. 物流加急:成品后顺丰/专车加急配送,缩短运输时间。
根本原因
- 厂家排产混乱、订单积压
- 设备故障、维修延误
- 原材料短缺、采购不及时
- 质量问题返工、重复加工。
六、总结:重大故障止损与长期预防
杭州钣金加工重大故障(批量报废、返工、延误),紧急止损四步:隔离→全检→返工/补料→客户沟通。
长期预防核心:选对厂家、精准图纸、首件确认、过程管控、合同明确
对杭州工厂采购、设备厂商、科研单位来说,提前预防远比重整补救更重要,选靠谱厂家、严控质量、规范管理,能避免90%以上重大故障,减少损失、保障生产、维护客户关系。
 微信小程序