您好!欢迎访问杭州福塔机械有限公司的网站!
返回首页
联系我们
精密钣金加工厂家
主营:钣金加工,机箱机柜定制,五金冲压件加工等
全国服务热线
136-0571-7221
网站首页
关于我们
产品中心
应用案例
厂房设备
合作客户
新闻动态
在线留言
联系我们
热门关键词:
420型号
|
500型号
|
400型号
|
450型号
|
杭州积分球
|
行业资讯
您的位置:
主页
>
新闻动态
>
行业资讯
>
杭州钣金加工中图纸展开与下料优化要点(从设
在展开与下料阶段多花一小时,往往胜过机加工现场返工一整天。本文谈
杭州钣金加工
中的图纸展开与下料优化,从设计图到排版给出可落地的四个环节要点。
一、展开尺寸靠折弯扣除量的数据积累
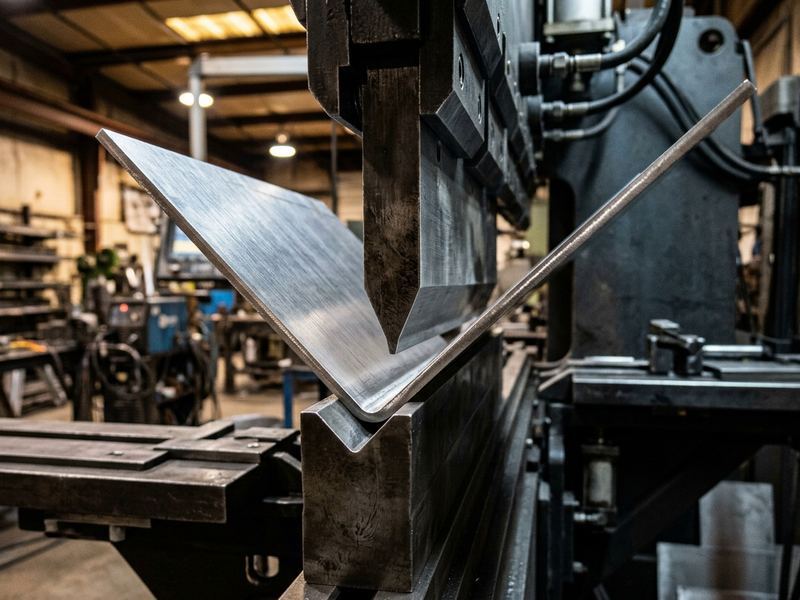
钣金产品的展开长度,等于各条直边长度之和,再叠加折弯处的修正量。修正量通常按中性层系数推算,取值多在零点三至零点五之间,随折弯内圆角与板厚的比值变化。麻烦之处在于这个系数并不固定,换一批冷轧板、换一种镀锌板,或者折弯机换一副V形下模,回弹和材料流动都会不同。稳妥的做法是每遇到新材料、新模具,先试切一件,实测展开尺寸、包角和内圆角,把扣除量回填进本厂参数库,之后同样材质同样厚度的零件直接调用,避免每位编程员各按各的经验取值。
二、设计端把合规性提前锁住
不少返工在图纸阶段就能避免。孔心到折弯线的距离建议留出三到四倍板厚,压铆螺母和拉铆件的孔位还要再放宽一些,否则成型后孔被拉伸,螺柱对不上。折边与缺口的末端钻止裂孔,折弯时裂口不会继续延伸。箱体类零件的四个角,要事先与工厂约定处理方式,共边留缝、留焊缝还是包角点焊,三种方案对应的展开尺寸和后续工时差别明显,图纸上含糊一句,交付时就容易拼不上。折弯刀痕与切割纹路朝哪一侧,也应在图纸上标明外观面,统一留在非外观侧。
杭州钣金加工的现场经验还提示一点:展开基准要服从装配基准。先定整机的安装面与关键孔位,再反推每个零件的外形和孔距,装配关系先立住,展开才有正确的方向。
三、套料排版是一笔材料账
同批订单,不同的排版方式,板材利用率能差出十个百分点,而材料费在钣金件报价里通常占大头。几个见效比较快的做法:同材质同厚度的零件跨产品合并套料,一张板切完再分件;小件采用共边切割,省掉多余切缝和引刀时间;引弧点与穿孔点安排在随后会被折掉或裁掉的部位,外观面不留痕迹;薄板零件之间预留热胀间隙,防止切割受热翘起顶到割嘴。夹钳区与留边宽度在排版前二次确认,切剩的余料仍有机会进入下一次套料。利润往往就是从排版里抠出来的。
四、工艺选型反过来影响展开
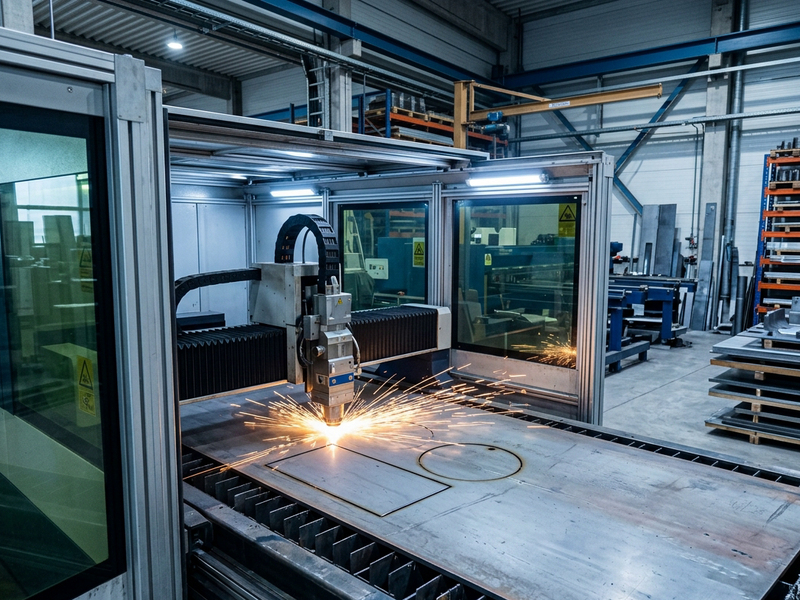
激光切割机擅长轮廓少、曲线多的壳体件,一次成型且切换灵活;数控冲床适合密集网孔门板、百叶窗和凸起成型,一次装夹可完成多道工序。一张图纸上的特征常常要拆到两类设备上,展开图就要按首道之后的状态拆分复核,否则切割与折弯之间孔位错位,批量作废。需要反复折弯的零件还要检查刀座干涉与冲模碰撞,这两点决定装夹次数与程序版本数量。直边较长的板件,落料走剪板机更经济,剪切后的直边用于折弯定位也更稳定。
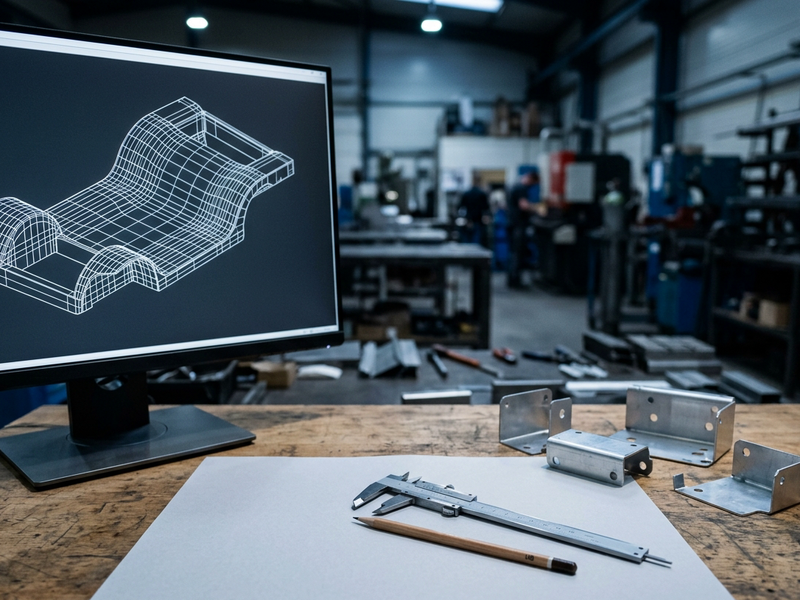
一套成熟的交付物,通常是三维模型先行,展开图随后,经切割与折弯两道工艺排版确认后,和套料方案、检验记录一起归档留存。
结语
对打样和小批量订单,建议随图纸附上三维模型、板厚公差区间和表面处理要求,并注明外观面与装配关系,请工厂反馈可制造性评估,再锁定版本排产,展开与下料的返工成本可以压到很低的水平。杭州福塔机械自二000年成立以来一直从事机箱机柜、仪表壳体、配电箱柜、五金冲压件与非标钣金件的研发与加工,设有钣金部、冲压部与模具部,配备激光切割机、数控冲床与加工设备,在图纸展开与下料优化上有较多现场积累,愿与同行和客户多交流。
[返回]
上一篇:
杭州钣金加工故障解决:批量返工、尺寸报废、
下一篇:没有了
 微信小程序